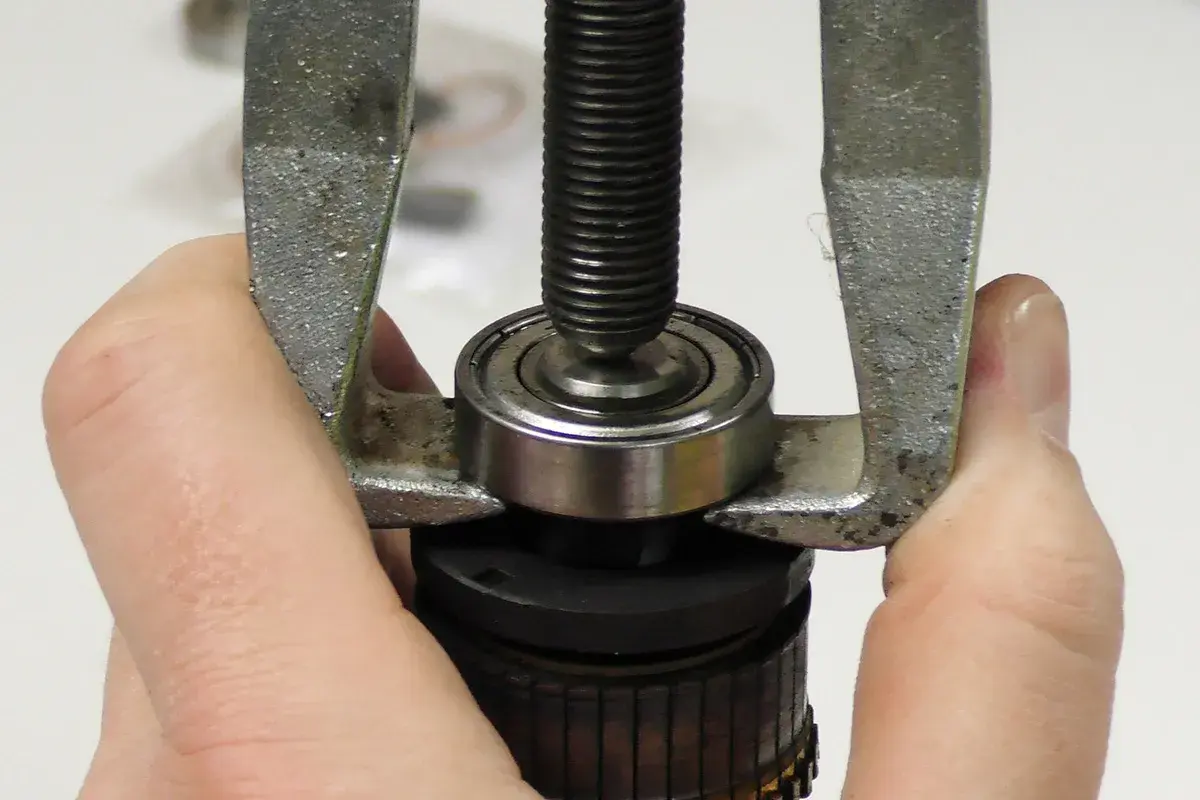
Ein neuer Antrieb kann trotz hochwertiger Komponenten schon nach kurzer Zeit laut laufen, heiß werden oder Spiel entwickeln, wenn das Kugellager beim Einbau verkantet oder über den falschen Ring belastet wurde. Ich zeige, wie die Kugellager-Montage in Welle und Gehäuse sauber vorbereitet wird, wann eine kalte, warme oder hydraulische Montage sinnvoll ist und welche Prüfungen vor dem ersten Anlauf wirklich zählen. Die Hinweise gelten vor allem für typische Anwendungen der Antriebstechnik, ersetzen bei Sonderlagern aber nicht die Vorgaben des Herstellers.
Sauber montiert läuft ein Kugellager länger und leiser
- Passung prüfen: Welle, Gehäusebohrung, Rundheit und Schultern müssen zur Lagerzeichnung passen.
- Kraft richtig einleiten: Beim Aufpressen auf die Welle wirkt die Kraft nur auf den Innenring, beim Einsetzen ins Gehäuse nur auf den Außenring.
- Temperatur begrenzen: Offene Lager dürfen üblicherweise nicht über 120 °C erwärmt werden, abgedichtete Lager oft nur bis 80 °C.
- Schläge vermeiden: Hammer und Körner können Laufbahnen, Wälzkörper und Käfig dauerhaft beschädigen.
- Probelauf dokumentieren: Geräusch, Vibration, Temperatur und axiales oder radiales Spiel liefern die ersten Hinweise auf Montagefehler.
Die richtige Montage beginnt vor dem Einpressen
Ich behandle ein Kugellager grundsätzlich als Präzisionsbauteil, nicht als robustes Stück Stahl, das man mit etwas Kraft an seinen Platz bringt. Schon kleine Späne, Roststellen oder Grate an der Welle können die Passung verändern und das Lager schief in den Sitz drücken.
Lager und Einbausituation kontrollieren
Vergleichen Sie zuerst die Lagerbezeichnung mit der technischen Dokumentation. Nachsetzzeichen können über Dichtung, Lagerluft, Käfig, Schmierung oder Ausführung entscheiden. Ein äußerlich ähnliches Lager ist deshalb nicht automatisch ein geeigneter Ersatz.
Reinigen Sie Welle, Gehäuse, Schultern und Montagewerkzeug mit einem fusselfreien Tuch. Das Lager selbst sollte bis kurz vor dem Einbau in seiner Originalverpackung bleiben. Abgedichtete oder bereits gefettete Lager werden nicht zusätzlich ausgewaschen oder nach Gefühl mit Fett gefüllt.
Messen Sie die relevanten Sitze mit geeigneten Messmitteln. Entscheidend sind nicht nur der Durchmesser, sondern auch Rundheit, Zylindrizität, Oberflächenzustand und die axiale Anlage. Die zulässigen Werte hängen von Lagergröße, Last, Drehzahl und Passung ab und müssen aus der Zeichnung oder dem Lagerkatalog stammen.
Festlager und Loslager nicht verwechseln
Bei vielen Antrieben führt ein Festlager die Welle axial, während ein Loslager thermische Längenänderungen ausgleicht. Werden beide Lager axial zu stark eingespannt, kann sich die Welle bei Erwärmung verspannen. Das führt oft zu steigender Lagertemperatur, obwohl die Montage zunächst ordentlich aussieht.
Vor dem Einbau sollte außerdem klar sein, welche Schulter, Mutter, Sicherungsscheibe oder welcher Sicherungsring das Lager axial hält. Ich prüfe diese Details lieber einmal am ausgebauten Bauteil, denn ein späteres Nacharbeiten am montierten Antrieb kostet meist deutlich mehr Zeit.
Kalt, warm oder hydraulisch montieren
Das passende Verfahren richtet sich vor allem nach Passungsübermaß, Lagergröße, Bauform und verfügbarer Ausrüstung. Eine kalte Montage ist nicht grundsätzlich schlechter, aber sie wird problematisch, sobald hohe Einpresskräfte nötig werden.
| Verfahren | Sinnvoll bei | Wichtigster Punkt |
|---|---|---|
| Kaltmontage | Kleinen und mittleren Lagern mit moderater Presspassung | Montagehülse oder Presse passend zum belasteten Ring verwenden |
| Warmeinbau | Größeren Lagern oder höherem Übermaß auf der Welle | Gleichmäßig erwärmen und ohne Verkanten bis zur Schulter schieben |
| Hydraulische Montage | Großen Lagern und kegeligen Sitzen | Einpressweg, Druck oder Restlagerluft nach Vorgabe kontrollieren |
Kaltmontage mit Presse und Montagehülse
Bei der Kaltmontage wird das Lager gerade angesetzt und mit einer Presse oder einem geeigneten Montagewerkzeug aufgeschoben. Die Hülse muss am passenden Lagerring anliegen und darf weder Dichtung noch Käfig berühren.
Sitzt das Lager fest auf der Welle, drücken Sie auf den Innenring. Wird es in ein Gehäuse eingesetzt, drücken Sie auf den Außenring. Müssen beide Ringe gleichzeitig in ihre Sitze, braucht es ein Werkzeug, das die Kräfte kontrolliert auf beide Stirnseiten verteilt.
Warmeinbau mit Temperaturkontrolle
Beim Warmeinbau dehnt sich der Innenring aus, sodass sich das Lager mit deutlich weniger Kraft auf die Welle schieben lässt. Ein Induktionsanwärmgerät ist dafür meist die sauberste und gleichmäßigste Lösung. Eine offene Flamme gehört nicht an ein Lager.
Als allgemeine obere Grenze gelten bei offenen Wälzlagern meist 120 °C. Abgedichtete, bereits gefettete Lager oder Lager mit Kunststoffkäfig dürfen je nach Ausführung oft nur bis etwa 80 °C erwärmt werden. Die konkrete Herstellerangabe hat immer Vorrang.
Nach dem Erwärmen muss der Einbau zügig erfolgen. Schieben Sie das Lager ohne Verkanten bis zur axialen Anlage und halten Sie es dort, bis es abgekühlt ist. Bei größeren Lagern sind hitzebeständige Handschuhe, eine sichere Hebevorrichtung und ein freier Arbeitsbereich keine Nebensachen, sondern Teil der Montage.
Lesen Sie auch: Wellendichtring einbauen - so bleibt die Welle dicht
Hydraulische Montage bei großen oder kegelig gebohrten Lagern
Bei kegeligen Bohrungen wird das Lager häufig über eine Spannmutter oder das Druckölverfahren auf den Sitz gebracht. Hier darf man die Mutter nicht einfach „bis fest“ anziehen. Maßgeblich sind vorgegebener axialer Verschiebeweg, Öldruck oder die verbleibende Radialluft.
Diese Methode ist präzise, verlangt aber Erfahrung und die passenden Messmittel. Wer die Lagerluft nicht kontrolliert, kann ein Lager zu stark verspannen, obwohl sich die Welle von Hand noch drehen lässt.
So setze ich ein Kugellager Schritt für Schritt ein
Eine feste Reihenfolge verhindert, dass unter Zeitdruck wichtige Kontrollen entfallen. Mein Ablauf sieht bei einem üblichen Antrieb so aus.
- Anlage sichern. Maschine abschalten, gegen Wiedereinschalten sichern und gespeicherte Energie aus Antrieb, Feder, Druckluft oder Hydraulik beseitigen.
- Bauteile identifizieren. Lagerbezeichnung, Einbaurichtung, Dichtung und vorgesehene Schmierung mit der Dokumentation vergleichen.
- Sitze prüfen. Welle und Gehäuse auf Maß, Grat, Korrosion, Riefen und saubere axiale Schultern kontrollieren.
- Werkzeug auswählen. Montagehülse, Presse, Induktionsgerät, Messuhr oder Messgerät für Lagerluft passend zur Anwendung bereitlegen.
- Sitze vorbereiten. Einen dünnen Film des freigegebenen Montageöls verwenden, sofern die Herstellerangabe dies vorsieht. Zu viel Schmierstoff kann die hydraulische Verspannung im Sitz erhöhen.
- Lager ausrichten. Innen- und Außenring genau auf Welle und Gehäuse ausrichten. Schräges Ansetzen ist ein Warnsignal, kein Zustand, den man mit mehr Druck korrigiert.
- Lager montieren. Kraft ausschließlich über den Ring einleiten, der die Presspassung hat. Direkte Kräfte über Kugeln oder Käfig sind zu vermeiden.
- Axial sichern. Mutter, Sicherungsring oder Deckel nach Herstellervorgabe montieren. Bei einer warmen Montage das Lager bis zum Abkühlen an der Schulter halten.
- Schmierung kontrollieren. Offene Lager mit der vorgesehenen Fettmenge oder dem vorgesehenen Öl versorgen. Bei abgedichteten Lagern bleibt die Werksfüllung in der Regel unangetastet.
- Funktion prüfen. Welle von Hand drehen, auf rauen Lauf achten und anschließend einen kontrollierten Probelauf mit niedriger Belastung durchführen.
Beim Einsetzen in ein Gehäuse ist besonders die Fluchtung der Bohrungen wichtig. Wenn Welle und Gehäuse nicht sauber zueinander stehen, kann selbst ein korrekt gepresstes Lager durch Verkippung belastet werden.
Diese Montagefehler verkürzen die Lebensdauer
Der häufigste Fehler ist der Einsatz eines Hammers auf dem Lagering. Ein kurzer Schlag mag das Bauteil scheinbar weiterbringen, erzeugt aber lokale Eindrücke in der Laufbahn. Später entstehen daraus typische Laufgeräusche und Vibrationen.
- Falscher Ring belastet: Die Kraft läuft über die Kugeln und beschädigt Laufbahnen sowie Wälzkörper.
- Schmutz im Sitz: Späne oder Staub verändern die Geometrie und führen zu Schiefstand.
- Zu hohe Temperatur: Gefüge, Härte, Dichtung, Käfig oder Fett können geschädigt werden.
- Überfettung: Zu viel Fett erzeugt bei hohen Drehzahlen zusätzliche Reibung und Wärme.
- Falsche Lagerluft: Zu geringe Luft kann bei Betriebstemperatur zu Vorspannung führen.
- Axiale Verspannung: Fest- und Loslager werden falsch angeordnet oder beide Seiten starr fixiert.
- Ungeeignete Dichtungsmontage: Eine beschädigte Dichtlippe lässt Schmierstoff entweichen und Schmutz eindringen.
Ein besonders tückischer Fall ist das zu feste Anziehen eines Kegelrollenlagers oder eines Lagers mit einstellbarer Vorspannung. Die Welle dreht sich dann zwar noch, aber die Betriebstemperatur steigt schnell. Für diese Bauformen ist die vorgeschriebene Einstellung wichtiger als das persönliche Gefühl beim Drehen.
Auch eine zu glatte oder stark eingelaufene Welle darf nicht einfach mit zusätzlichem Klebstoff „repariert“ werden. Klebesicherungen sind nur dann sinnvoll, wenn sie für genau diese Anwendung freigegeben sind und die Passung nicht durch eine grundsätzliche Beschädigung ersetzt werden soll.
Nach der Montage entscheidet die Kontrolle
Vor dem Start drehe ich die Welle zunächst von Hand. Sie sollte gleichmäßig und ohne Rastpunkte laufen. Ein leicht verändertes Drehmoment durch Dichtungen ist normal, mahlende Geräusche, hakelnder Lauf oder auffälliges Spiel dagegen nicht.
Der erste Probelauf erfolgt mit niedriger Drehzahl und möglichst geringer Last. Beobachten Sie Geräusch, Vibration und Temperaturanstieg. Die absolute Temperatur hängt stark von Drehzahl, Last, Dichtung und Schmierung ab, deshalb ist der Vergleich mit einem bekannten Normalzustand oft aussagekräftiger als ein einzelner Grenzwert.
Stoppen Sie den Antrieb, wenn das Lager ungewöhnlich schnell heiß wird, die Vibration zunimmt oder sich ein metallisches Geräusch entwickelt. Weiterlaufen zu lassen, „bis sich das Lager einläuft“, ist bei einem Montageverdacht meistens die falsche Entscheidung.
Für die Instandhaltung lohnt sich ein kurzer Eintrag mit Lagerbezeichnung, Einbaudatum, Montageverfahren, Schmierstoff und Prüfergebnis. Bei wiederkehrenden Ausfällen lässt sich damit erkennen, ob die Ursache in der Passung, der Schmierung, der Ausrichtung oder im Montageablauf liegt.
Ein guter Einbau braucht weniger Kraft als gedacht
Die wichtigste praktische Regel lautet für mich: Ein korrekt ausgerichtetes Lager mit passender Passung und geeignetem Werkzeug lässt sich kontrolliert montieren. Wird der Vorgang zum Kraftakt, sollte man nicht stärker drücken, sondern Ausrichtung, Maß und Montageverfahren erneut prüfen.
Für kleine Standardlager reicht häufig eine mechanische Montagehilfe. Bei großen Lagern, engen Passungen, kegeligen Sitzen oder sicherheitsrelevanten Antrieben sind Induktionsgerät, hydraulische Ausrüstung und geschultes Personal die bessere Investition. So bleibt die Montage reproduzierbar und das Lager kann seine vorgesehene Lebensdauer tatsächlich erreichen.