Ein Wellendichtring muss eine rotierende Welle zuverlässig gegen Öl, Fett, Staub und Feuchtigkeit abdichten. Beim Wellendichtring-Einbau entscheiden deshalb nicht nur der richtige Durchmesser, sondern auch Einbaurichtung, Wellenoberfläche, Schmierung und ein gerader Sitz über die Lebensdauer. Ich zeige die praktische Vorgehensweise für Getriebe, Motoren und andere Anwendungen der Antriebstechnik und gehe auch auf typische Montagefehler ein.
Die wichtigsten Punkte für eine dauerhaft dichte Welle
- Passendes Bauteil: Abmessungen, Werkstoff und Bauform müssen zur Anwendung passen.
- Richtige Richtung: Die Dichtlippe mit Zugfeder zeigt in der Regel zum abzudichtenden Medium.
- Saubere Vorbereitung: Welle, Gehäusebohrung und Dichtlippe müssen frei von Graten und Schmutz sein.
- Gerade einpressen: Ein passender Montagedorn verhindert Verkanten und Schäden am Ring.
- Wellenlaufspur prüfen: Riefen oder eine eingelaufene Stelle können auch einen neuen Dichtring sofort wieder undicht machen.
Der passende Wellendichtring ist der erste wichtige Schritt
Vor dem Ausbau des alten Rings notiere ich immer die eingeprägten Maße. Üblich ist die Reihenfolge Innendurchmesser x Außendurchmesser x Breite, zum Beispiel 40 x 62 x 8 mm. Diese Angaben allein reichen jedoch nicht immer aus, denn Temperatur, Medium, Drehzahl und Verschmutzung bestimmen ebenfalls, welche Ausführung geeignet ist.
Bauform und Werkstoff richtig unterscheiden
Ein Standardring aus NBR eignet sich häufig für Mineralöle und normale Temperaturbereiche. Bei höheren Temperaturen, aggressiveren Medien oder besonderen Anforderungen wird oft FKM eingesetzt. PTFE-Dichtungen haben wiederum eigene Montagevorgaben und dürfen nicht einfach wie ein herkömmlicher Elastomerring behandelt werden.
| Ausführung | Typische Stärke | Worauf es ankommt |
|---|---|---|
| NBR | Gutes Preis-Leistungs-Verhältnis | Geeignet für viele Öl- und Fettanwendungen, Temperaturgrenzen beachten |
| FKM | Höhere Temperatur- und Medienbeständigkeit | Sinnvoll bei anspruchsvolleren Betriebsbedingungen, meist teurer |
| PTFE | Geringe Reibung und hohe chemische Beständigkeit | Montagehülse und Einlaufvorgaben des Herstellers erforderlich |
| Mit Staublippe | Zusätzlicher Schutz gegen Schmutz | Praktisch bei offenen oder stärker verschmutzten Antrieben |
Ich rate davon ab, nur nach dem Preis zu entscheiden. Ein günstiger Ring kann die richtige Wahl sein, wenn die Betriebsbedingungen einfach sind. Bei einem Getriebe mit hoher Laufzeit oder schwer zugänglicher Einbaustelle ist ein hochwertiger Werkstoff oft die deutlich vernünftigere Lösung, weil der erneute Ausbau mehr kostet als die Dichtung selbst.
So gelingt der Einbau Schritt für Schritt
Die eigentliche Montage ist kein komplizierter Vorgang, verlangt aber sauberes Arbeiten. Besonders wichtig ist, dass der neue Ring nicht über scharfe Kanten, Passfedernuten oder Gewinde gezogen wird. Solche Stellen beschädigen die Dichtlippe oft schon, bevor der Antrieb wieder läuft.
- Antrieb sichern. Maschine abschalten, gegen Wiedereinschalten sichern und das Gehäuse drucklos machen. Bei Ölfüllungen das Medium gegebenenfalls ablassen.
- Alten Ring ausbauen. Einen geeigneten Auszieher oder einen Kunststoffhebel verwenden. Die Gehäusebohrung darf dabei keine Kratzer bekommen.
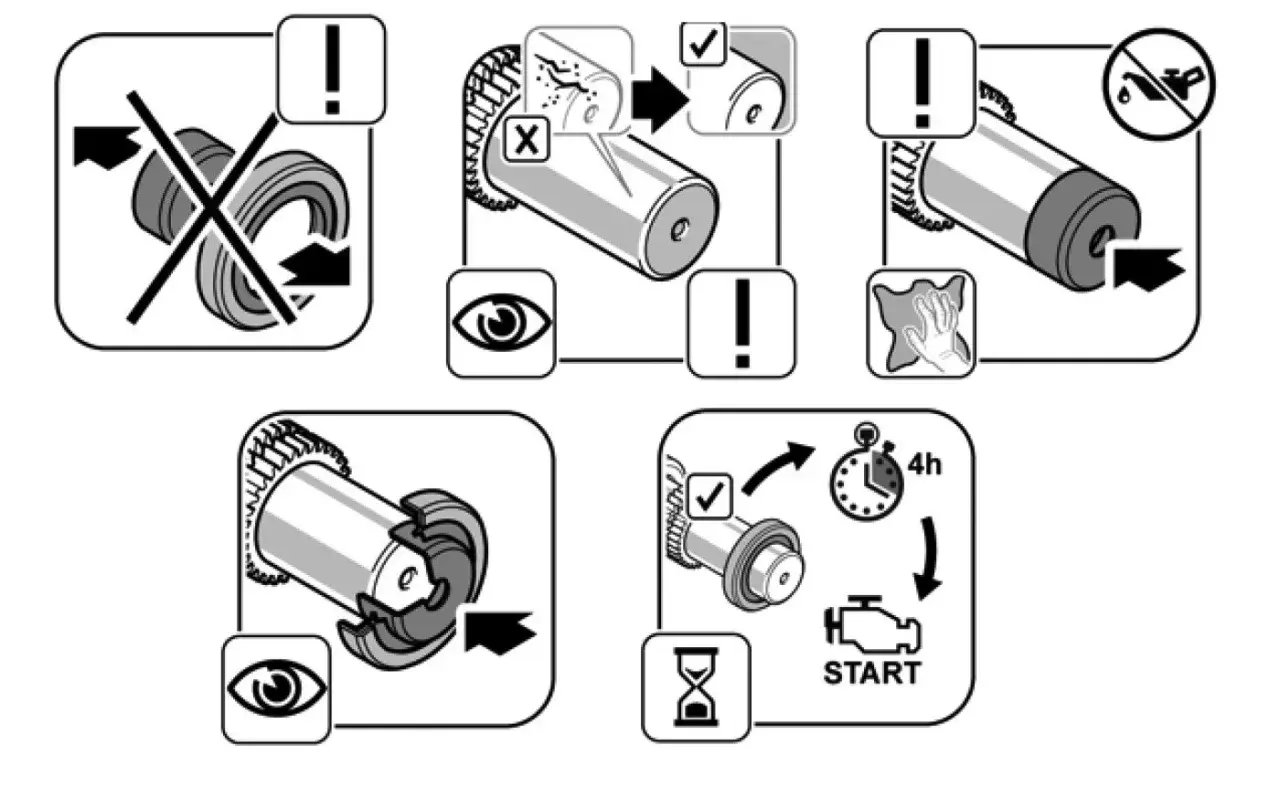
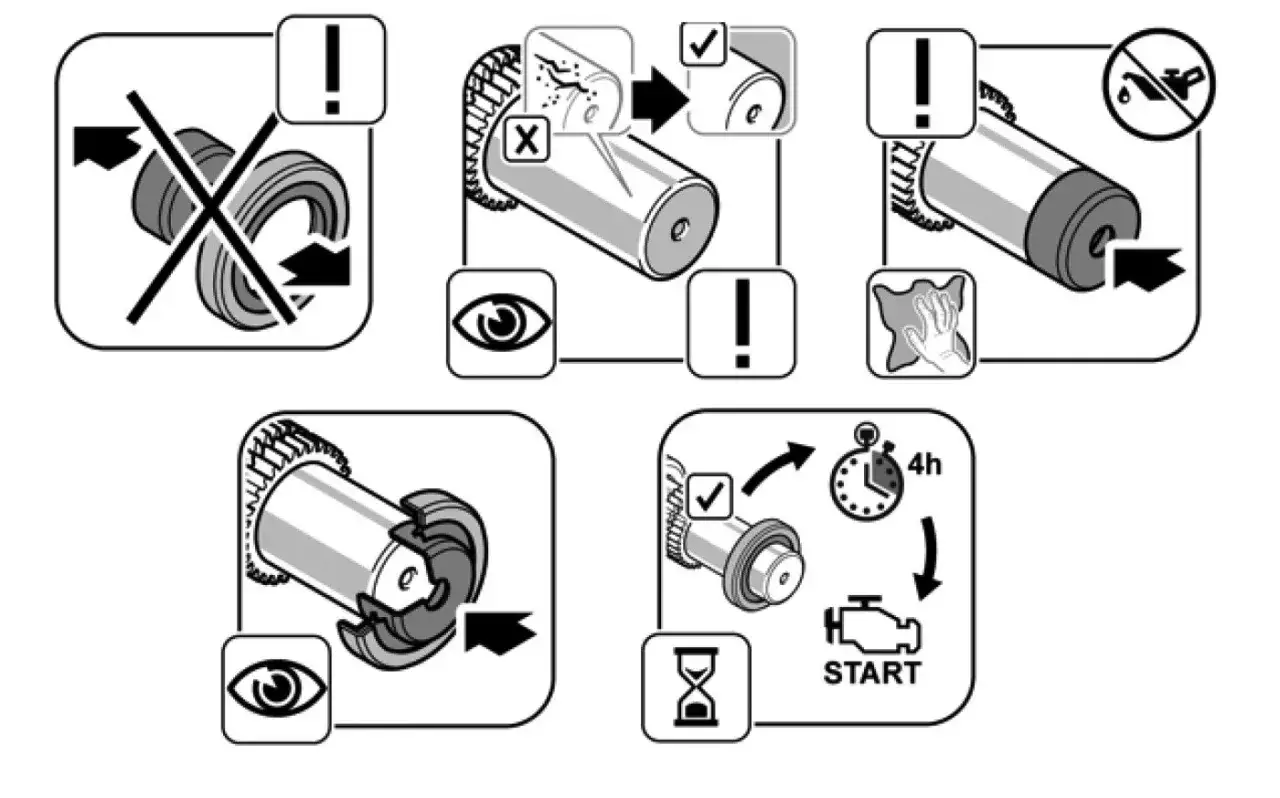
- Sitz reinigen. Ölreste, Dichtmittel, Rost und Schmutz vollständig entfernen. Der Sitz muss glatt und frei von Graten sein.
- Welle prüfen. Auf Riefen, Rost, eingelaufene Spuren und scharfe Kanten achten. Eine beschädigte Laufstelle ist eine häufige Ursache für wiederkehrende Leckage.
- Dichtlippe vorbereiten. Die Dichtlippe mit dem vom Hersteller freigegebenen Medium benetzen. Bei vielen Elastomerdichtungen ist geeignetes Öl oder Fett möglich, bei PTFE gelten oft abweichende Regeln.
- Ring ausrichten. Den Dichtring rechtwinklig zur Welle ansetzen. Ein Montagedorn oder Druckring muss möglichst am stabilen Außenbereich anliegen.
- Gleichmäßig einpressen. Den Ring ohne Schläge auf die Dichtlippe bis zur vorgesehenen Einbautiefe einsetzen. Er darf nicht verkanten oder schräg im Gehäuse stehen.
Bei einer Welle mit Passfedernut verwende ich grundsätzlich eine Montagehülse. Sie überbrückt die scharfe Nut und schützt die Dichtlippe beim Aufschieben. Improvisierte Hilfsmittel wie Schraubendreher oder ein direkt angesetzter Hammer sparen zunächst Zeit, führen aber auffallend oft zu kleinen Beschädigungen und späterem Ölverlust.
Einbaurichtung und Schmierung richtig beurteilen
Die gängige Regel ist einfach. Die Seite mit der Zugfeder zeigt zum abzudichtenden Medium, also beispielsweise zum Ölraum eines Getriebes. Die Feder hält die Dichtlippe an der Welle und unterstützt damit die Abdichtung. Eine Staublippe liegt bei vielen Ausführungen zur Außenseite.
Diese Regel ersetzt jedoch nicht die Montagezeichnung. Manche Konstruktionen verwenden zwei Dichtlippen, besondere Druckentlastungen oder eine vom Standard abweichende Einbaulage. Bei einem Wellendichtring für einen Elektromotor, eine Pumpe oder eine Bremse prüfe ich deshalb immer die Herstellerangabe, bevor ich den Ring einpresse.
Öl, Fett oder trocken montieren
Eine leicht benetzte Dichtlippe reduziert die Reibung beim ersten Anlauf. Häufig wird dafür das später verwendete Medium genutzt. Zu viel Fett ist aber nicht automatisch besser, denn es kann die Dichtlippe verformen oder in Bereiche gelangen, in denen es nicht vorgesehen ist.
Bei PTFE-Ringen ist besondere Vorsicht nötig. Diese Dichtungen werden je nach Ausführung trocken oder mit einem genau vorgeschriebenen Medium montiert und benötigen oft eine Montagehülse. Ich würde hier keine allgemeine Werkstattregel anwenden, sondern strikt nach dem Datenblatt des Herstellers vorgehen.
Diese Montagefehler machen den Ring frühzeitig undicht
Ein neuer Wellendichtring ist nicht automatisch eine Lösung für jede Leckage. Wenn die Welle Spiel hat, schief läuft oder bereits eine tiefe Laufspur zeigt, kann der nächste Ring genauso schnell versagen wie der alte. Die Dichtung macht dann nur sichtbar, dass die eigentliche Ursache tiefer im Antrieb liegt.
| Fehler | Mögliche Folge | Bessere Vorgehensweise |
|---|---|---|
| Falsche Einbaurichtung | Dichtlippe arbeitet gegen den Druck oder das Medium | Federseite und Herstellerzeichnung prüfen |
| Schmutz unter der Lippe | Sofortige oder schleichende Leckage | Welle und Gehäuse vor dem Einsetzen gründlich reinigen |
| Schräg eingepresster Ring | Ungleichmäßiger Anpressdruck und erhöhter Verschleiß | Montagedorn verwenden und rundum gleichmäßig drücken |
| Beschädigte Wellenoberfläche | Die Lippe findet keinen stabilen Dichtkontakt | Laufstelle überarbeiten oder Position des Rings nach Vorgabe ändern |
| Alte Laufspur erneut genutzt | Der neue Ring sitzt in derselben verschlissenen Zone | Einbautiefe anpassen oder eine geeignete Wellenschutzhülse prüfen |
| Trockenlauf beim Start | Überhitzung und Beschädigung der Lippe | Dichtlippe passend schmieren und Mediumstand kontrollieren |
Ein häufiger Denkfehler ist die Annahme, dass die Dichtlippe jede Wellenbewegung ausgleicht. Sie kann kleine Unregelmäßigkeiten verkraften, aber kein ausgeschlagenes Lager und keine starke Rundlaufabweichung. Wenn die Welle radial wackelt, sollte zuerst das Lager- oder Führungsspiel untersucht werden.
Wann eine Reparatur ausreicht und wann Fachwissen nötig ist
Bei einem gut zugänglichen Gehäuse, einer unbeschädigten Welle und einem eindeutig identifizierten Ersatzring ist der Austausch oft eine überschaubare Wartungsarbeit. Ich würde ihn trotzdem nicht im laufenden Produktionsbetrieb improvisieren, denn austretendes Öl kann Lager, Kupplungen, Bremsen und angrenzende Bauteile schädigen.
Professionelle Unterstützung ist sinnvoll, wenn die Dichtung in einem Getriebe mit hoher Leistung sitzt, die Welle eingelaufen ist oder der Ring nur durch eine vollständige Demontage erreichbar ist. Das gilt ebenso bei ATEX-Antrieben, sicherheitsrelevanten Maschinen und stark erhitzten Baugruppen. Dort zählen nicht nur Dichtheit, sondern auch Freigaben, Werkstoffverträglichkeit und die korrekte Wiederinbetriebnahme.
Nach dem Einsetzen kontrolliere ich, ob der Ring rundum gleich tief sitzt und die Lippe nicht umgestülpt wurde. Danach wird der Antrieb zunächst bei niedriger Drehzahl betrieben. Erst wenn keine Leckage, ungewöhnliche Erwärmung oder Geräusche auftreten, sollte die Maschine wieder unter voller Last laufen.
Die kurze Kontrolle vor dem ersten Probelauf
- Stimmen Durchmesser, Breite und Werkstoff mit der Anwendung überein?
- Zeigt die Federseite in die richtige Richtung?
- Sind Welle und Gehäusesitz sauber, gratfrei und frei von tiefen Riefen?
- Wurde bei Nut, Gewinde oder Verzahnung eine Montagehülse verwendet?
- Sitzt der Ring gerade und in der vorgesehenen Tiefe?
- Ist die Dichtlippe mit dem passenden Medium benetzt?
- Wurde die Ursache einer möglichen Wellenbewegung oder Lagerluft geprüft?
Wenn diese Punkte stimmen, sind die wichtigsten Voraussetzungen für eine dichte und langlebige Verbindung erfüllt. In meiner Praxis bringt eine sorgfältige Vorbereitung meist mehr als großer Kraftaufwand bei der Montage. Der Dichtring soll gleichmäßig sitzen, schnell abdichten und im Betrieb möglichst unauffällig bleiben.