Eine falsche Erwärmung kann aus einem guten Schrumpfschlauch schnell eine beschädigte Isolation machen. Entscheidend ist nicht nur, ab welcher Temperatur das Material schrumpft, sondern auch, wann es vollständig anliegt, wie heiß der Untergrund werden darf und welche Betriebstemperatur die fertige Verbindung später aushält. Ich zeige die wichtigsten Temperaturbereiche, die richtige Verarbeitung und typische Fehler bei elektronischen Anwendungen.
Die wichtigsten Temperaturwerte auf einen Blick
- 70 bis 125 °C reichen bei vielen dünnwandigen Polyolefin-Schläuchen für den Schrumpfvorgang aus.
- Die angegebene Schrumpftemperatur ist meist eine Mindesttemperatur, keine ideale Einstellung für jede Anwendung.
- Für die Verarbeitung ist die Temperatur am Schlauch entscheidend, nicht allein die Anzeige der Heißluftpistole.
- Die spätere Dauertemperatur liegt häufig deutlich unter der Schrumpftemperatur.
- Kleberbeschichtete Varianten benötigen oft etwa 90 bis 135 °C, bis der Innenkleber zuverlässig fließt.
Welche Temperatur Schrumpfschlauch wirklich braucht
Bei einem gewöhnlichen Schrumpfschlauch aus Polyolefin beginnt der Schrumpfvorgang je nach Ausführung meist zwischen 70 und 120 °C. Für eine vollständige Rückstellung und einen gleichmäßigen Sitz sind oft höhere Werte erforderlich. Ein Produkt mit einer angegebenen Schrumpftemperatur von 90 °C sollte deshalb nicht automatisch mit exakt 90 °C verarbeitet werden.
Die Herstellerangabe ist in vielen Datenblättern als minimale Schrumpftemperatur zu verstehen. GREMCO nennt beispielsweise für verschiedene Polyolefin-Typen Werte von 90, 110, 120 oder 125 °C. HellermannTyton führt je nach Serie unter anderem 105 °C oder 135 °C auf. Die Unterschiede entstehen durch Material, Wandstärke, Schrumpfverhältnis und die gewünschte mechanische Belastbarkeit.
| Ausführung | Typischer Beginn | Temperatur für vollständiges Anliegen | Typische Dauertemperatur |
|---|---|---|---|
| Dünnwandiges Polyolefin | etwa 70 bis 90 °C | etwa 90 bis 120 °C | etwa 105 bis 135 °C |
| Kleberbeschichtetes Polyolefin | etwa 90 bis 110 °C | etwa 110 bis 135 °C | etwa 80 bis 125 °C |
| Starkwandiger Schrumpfschlauch | etwa 110 bis 125 °C | etwa 125 bis 135 °C | je nach Produkt etwa 105 bis 135 °C |
| PTFE-Schrumpfschlauch | deutlich über 250 °C | oft etwa 330 °C | je nach Typ bis etwa 260 °C |
Diese Werte dienen nur als Orientierung. Für eine konkrete Leitung zählt immer das Datenblatt des verwendeten Produkts. Selbst Schläuche mit demselben Schrumpfverhältnis von 2:1 können unterschiedliche Verarbeitungs- und Einsatztemperaturen haben.
Schrumpftemperatur und Betriebstemperatur sind nicht dasselbe
Ein häufiger Denkfehler besteht darin, die Schrumpftemperatur mit der späteren Temperaturbeständigkeit zu verwechseln. Die erste beschreibt, ab wann sich das Material beim Erwärmen zurückbildet. Die zweite gibt an, in welchem Temperaturbereich die fertige Isolation dauerhaft betrieben werden darf.
Ein Schlauch kann beispielsweise bei 90 °C schrumpfen, aber für einen dauerhaften Einsatz nur bis 125 °C zugelassen sein. Kurzzeitige Temperaturspitzen, etwa beim Löten oder in einem Motorraum, können darüber liegen, ohne dass die Verbindung sofort versagt. Das ist jedoch kein Freibrief für dauerhafte Überhitzung.
Was beim Erwärmen im Material passiert
Viele elektrische Schrumpfschläuche bestehen aus vernetztem Polyolefin. Bei der Herstellung wird das Material in eine größere Form gebracht und anschließend vernetzt. Wird es später erwärmt, versucht es, in seine ursprüngliche Form zurückzukehren. Genau daraus entsteht die Klemm- und Schutzwirkung.
Bei kleberbeschichteten Produkten kommt ein zweiter Prozess hinzu. Der Schmelzkleber wird weich und fließt in Zwischenräume, während sich der Außenmantel zusammenzieht. Erst wenn beide Schichten ausreichend erwärmt wurden, entsteht eine zuverlässige Abdichtung gegen Feuchtigkeit und Korrosion.
Warum die Wärmeverteilung wichtiger ist als ein einzelner Temperaturwert
Ein zu heißer Luftstrahl auf einer kleinen Stelle kann den Schlauch verkohlen, während die gegenüberliegende Seite noch lose bleibt. Ich achte deshalb auf eine gleichmäßige Erwärmung rund um den Umfang und bewege die Wärmequelle kontinuierlich.
Bei empfindlichen Leiterplatten, Steckern oder Kunststoffgehäusen ist außerdem der Untergrund der begrenzende Faktor. Der Schlauch selbst mag 120 °C vertragen, während ein Steckergehäuse, eine Dichtung oder eine dünne Litzenisolation schon vorher weich wird.
So gelingt die Verarbeitung an elektronischen Leitungen
Für kleine Kabelreparaturen genügt meist eine regelbare Heißluftpistole mit geeigneter Düse. Bei sehr dünnen Leitungen kann auch eine niedrig temperierte Wärmequelle funktionieren. Eine offene Flamme würde ich bei Elektronik grundsätzlich vermeiden, weil sie die Temperatur schlecht kontrollierbar macht und den Schlauch punktuell beschädigen kann.
- Vorbereiten: Den Schlauch vor dem Löten oder Crimpen auf die Leitung schieben. Nachträgliches Aufbringen ist bei einer geschlossenen Verbindung nicht mehr möglich.
- Positionieren: Der Schlauch sollte die Reparaturstelle auf beiden Seiten ausreichend überdecken. Bei Kabelverbindungen sind einige Millimeter Überstand meist sinnvoll, sofern der Platz es zulässt.
- Erwärmen: Mit Abstand beginnen und die Heißluftpistole langsam um die Leitung führen. Nicht lange auf einer Stelle stehen bleiben.
- Kontrollieren: Der Schlauch muss rundum anliegen. Bei Innenkleber darf dieser an den Enden leicht austreten, sollte aber nicht großflächig herausquellen.
- Abkühlen: Die Verbindung erst bewegen oder mechanisch belasten, wenn sie vollständig abgekühlt ist.
Die Anzeige einer Heißluftpistole ist dabei nur ein Richtwert. Je nach Abstand, Luftstrom, Düse und Bauteilgeometrie kommt am Werkstück deutlich weniger oder mehr Wärme an. Deshalb stelle ich ein Gerät lieber zunächst moderat ein und erhöhe die Leistung schrittweise, statt sofort mit maximaler Temperatur zu arbeiten.
Ein gleichmäßiges Ergebnis erkennt man an einer glatten Oberfläche ohne Blasen, Falten oder verbrannte Stellen. Bei transparentem Material lassen sich Lötstelle und eventuelle Einschlüsse gut prüfen. Bei schwarzem Schlauch sollte man besonders auf gleichmäßigen Sitz an beiden Enden achten.
Material und Ausführung entscheiden über den Temperaturbereich
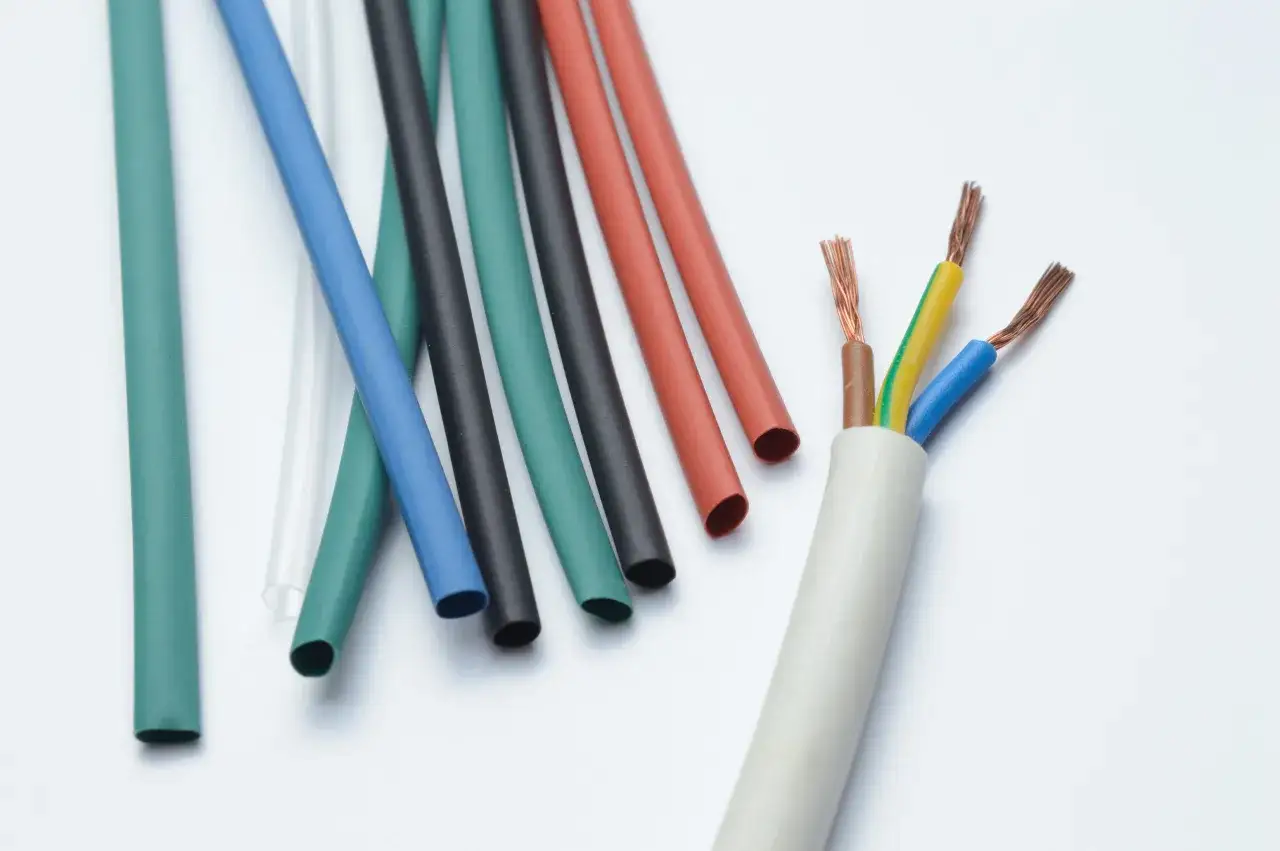
Nicht jeder Schrumpfschlauch ist für dieselbe Aufgabe gedacht. Dünnwandiges Polyolefin ist für die meisten Reparaturen an Kabeln und Litzen praktisch, während kleberbeschichtete Varianten bei Feuchtigkeit oder Außenanwendungen Vorteile bieten. Für hohe Temperaturen oder aggressive Chemikalien kommen Spezialkunststoffe wie PTFE infrage.
| Material oder Typ | Geeignete Anwendungen | Worauf ich besonders achte |
|---|---|---|
| Polyolefin, dünnwandig | Isolation, Bündelung, Knickschutz, Kennzeichnung | Gute Passung und moderate Erwärmung |
| Polyolefin mit Innenkleber | Abdichtung von Kabelverbindungen und Außenbereichen | Kleber muss sichtbar weich werden, ohne die Leitung zu überhitzen |
| Starkwandig oder mittelwandig | Mechanischer Schutz, größere Kabel und industrielle Verbindungen | Mehr Wärme und längere Erwärmungszeit erforderlich |
| PTFE | Hochtemperaturbereiche, Chemie- und Spezialelektronik | Sehr hohe Verarbeitungstemperatur und empfindlicher Untergrund |
| PET oder Spezialgewebe | Schutzschläuche, Bündelung und Sonderanwendungen | Verarbeitung kann stark von der jeweiligen Konstruktion abhängen |
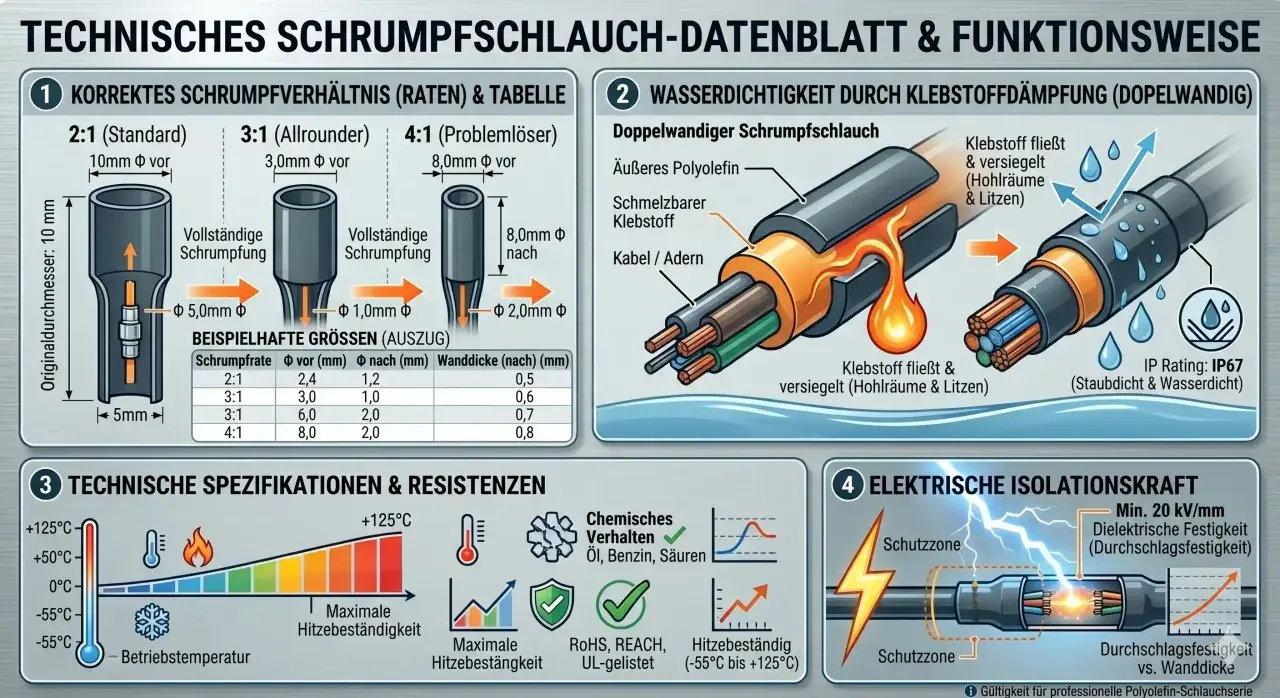
Das Schrumpfverhältnis ist ebenfalls wichtig. Ein Schlauch mit 2:1 eignet sich, wenn der Durchmesserunterschied klein ist. Bei unregelmäßigen Steckern, Crimpverbindungen oder Übergängen kann ein Verhältnis von 3:1 oder 4:1 die bessere Wahl sein, weil es mehr Spielraum bei der Montage bietet.
Bei sehr hohen Temperaturen reicht ein normaler Polyolefinschlauch nicht aus. 3M nennt für eine spezielle mittelwandige Variante beispielsweise einen Betriebsbereich bis 130 °C und eine Schrumpftemperatur von 135 bis 280 °C. Das zeigt gut, warum die Kennwerte immer zusammen gelesen werden müssen.
Diese Fehler machen den Schutz unzuverlässig
Zu früh aufhören
Wenn der Schlauch nur teilweise anliegt, bleiben Hohlräume und lose Bereiche zurück. Das sieht zunächst oft akzeptabel aus, kann aber durch Vibration, Feuchtigkeit oder Zug an der Leitung schnell problematisch werden. Besonders bei Innenkleber ist ein unvollständiger Schrumpfvorgang ein deutliches Warnsignal.
Zu heiß oder zu nah arbeiten
Eine punktuelle Überhitzung führt zu glänzenden, welligen oder verfärbten Stellen. Bei empfindlichen Elektronikbauteilen kann zusätzlich das Gehäuse deformiert werden. Die Heißluftpistole sollte deshalb in Bewegung bleiben und nicht direkt auf Steckerverriegelungen, Sensoren oder Kunststoffclips zielen.
Den falschen Durchmesser wählen
Der Schlauch muss im ungeschrumpften Zustand über die breiteste Stelle passen und im geschrumpften Zustand noch ausreichend anliegen. Ein zu großer Durchmesser schrumpft möglicherweise nicht fest genug. Ein zu kleiner Schlauch lässt sich zwar manchmal mit Gewalt aufziehen, beschädigt dabei aber die Verbindung oder erreicht die vorgesehene Form nicht.
Lesen Sie auch: Wie funktioniert eine Batterie? Chemie, Strom und Akkus erklärt
Nur auf die Temperatur schauen
Auch ein exakt eingehaltenes Temperaturfenster garantiert keine sichere Verbindung, wenn die Oberfläche fettig, feucht oder scharfkantig ist. Vor dem Aufschieben entferne ich Schmutz und Flussmittelreste, entgrate bei Bedarf scharfe Kanten und prüfe, ob die Leitung mechanisch entlastet ist.
Bei sicherheitsrelevanten Anlagen, Netzspannung oder Kabeln im Fahrzeug sollte zusätzlich die Freigabe des Herstellers berücksichtigt werden. Ein universeller Bastelschlauch ersetzt keine geprüfte Kabelgarnitur und keine fachgerechte Isolation für hohe Spannungen.
Die passende Einstellung für den konkreten Einsatz finden
Für eine kleine Elektronikleitung ist ein dünnwandiger Polyolefinschlauch mit einer Schrumpftemperatur um 90 bis 105 °C oft gut handhabbar. Bei feuchter Umgebung, im Fahrzeug oder bei mechanischer Belastung bietet ein kleberbeschichteter Typ mehr Schutz. Dort muss aber ausreichend Platz für die dickere Wand und den austretenden Kleber vorhanden sein.
Ich prüfe vor der eigentlichen Montage drei Punkte. Erstens muss der Schlauch zum Durchmesser und Schrumpfverhältnis passen. Zweitens darf die Verarbeitungstemperatur empfindliche Bauteile nicht gefährden. Drittens muss die spätere Dauertemperatur zur Umgebung passen, wobei kurze Temperaturspitzen separat bewertet werden müssen.
- Für Platinen und dünne Litzen: dünnwandiger Schlauch mit niedriger Schrumpftemperatur.
- Für Kabel im Außenbereich: kleberbeschichtete Ausführung mit dokumentierter Dichtwirkung.
- Für Motor- und Maschinenräume: Material nach der realen Dauertemperatur und Chemikalienbelastung auswählen.
- Für Hochtemperatur-Elektronik: PTFE oder ein ausdrücklich dafür freigegebener Spezialschlauch.
Eine kurze Probe an einem Reststück spart oft mehr Zeit, als sie kostet. Dabei lässt sich feststellen, wie schnell das Material reagiert, ob der Untergrund die Wärme verträgt und ob die gewählte Größe nach dem Schrumpfen wirklich fest genug sitzt.
Woran eine dauerhaft gute Schrumpfverbindung zu erkennen ist
Die beste Temperatur ist nicht die höchstmögliche, sondern die niedrigste, bei der der Schlauch vollständig und gleichmäßig anliegt. Ein sauber verarbeitetes Stück hat keine offenen Enden, keine Brandstellen und keine sichtbaren Hohlräume. Bei kleberbeschichteten Varianten sollte der Kleber an den Enden gleichmäßig und sparsam austreten.
Wer die Herstellerangabe als Mindestwert versteht, die Wärme in Bewegung hält und Betriebstemperatur sowie Untergrund getrennt bewertet, vermeidet die meisten Fehler. Für Elektronik zählt am Ende nicht, wie schnell der Schlauch schrumpft, sondern ob die Verbindung danach elektrisch isoliert, mechanisch geschützt und unter den realen Bedingungen dauerhaft stabil bleibt.